

驚くほど丈夫で錆びない金属部品はどうやって作られているのか、不思議に思ったことはないだろうか。その答えは多くの場合 ステンレス鋳鋼ステンレス鋼は、自動車や航空宇宙から医療機器や食品加工機器に至るまで、幅広い用途で耐久性のある部品を製造する重要な製造プロセスです。ステンレス鋼は、その高い強度、美しさ、優れた耐食性で知られる優れた素材です。高度な鋳造技術によって成形されると、その汎用性はさらに高まり、多くの産業用途に適しています。
ステンレス鋼鋳造部品は、現代産業において欠かすことのできないものです。本書は、インベストメント鋳造法を中心に、ステンレ ス鋳造のプロセスをわかりやすく解説しています。この独創的な技法により、卓越した表面仕上げを持つ複雑なステンレス鋳造部品を作ることができます。適切なステンレス合金の選択、鋳造プロセスの管理、最高品質の確保は、複雑な作業であることを理解しています。そのため、この記事は包括的な情報源となります。ワックスパターンやセラミック鋳型の作成から、溶鋼の注湯、高温の管理、さまざまなステンレス鋼鋳物のニュアンスまで、すべてをカバーします。
ステンレスの世界を掘り下げることで インベストメント鋳造また、このテーマに関するよくある質問にもお答えします。また、このトピックに関するよくある質問にもお答えします。エンジニアの方、調達のスペシャリストの方、単にステンレス鋳物部品の製造にご興味のある方、この驚くべき素材がどのようにして現代産業を牽引する高性能部品に生まれ変わるのか、ぜひご参加ください。
ステンレス鋳造とは?
鋳造は、ステンレス鋼を溶かし、精密に設計された金型内で凝固させることで、この優れた金属を成形する技術です。鍛造や固いブロックからの機械加工とは異なり、鋳造は、他の方法では製造が不可能ではないにせよ、困難な非常に複雑で詳細なステンレス鋼部品の作成を可能にします。

定義と基本原則
このプロセスは、ステンレス鋳鋼合金を選択することから始まり、溶融するまで加熱されます。次に、この溶けた鋼を、あらかじめ作られた鋳型に注意深く流し込みます。溶けた金属が鋳型の中で冷えて固まると、鋳型の空洞の正確な形になります。凝固後、新しく形成された鋳造ステンレス鋼部品は鋳型から取り出され、洗浄、熱処理、表面仕上げなどの一連の仕上げ工程を経て、希望の仕様と品質に仕上がります。
歴史と発展
金属鋳造の歴史は何世紀にもさかのぼるが、20世紀初頭に発明されたステンレス鋼は、この分野に革命をもたらした。その卓越した耐食性は、新たな可能性の世界を切り開いた。より複雑で耐久性のある部品を求める産業界の需要が高まるにつれ、鋳造技術も進化・改良を遂げた。インベストメント鋳造法は、高精度の部品を製造するのに最適な方法であり、ステンレス鋼にとって理想的なパートナーです。
鋳造材料としてのステンレス鋼の特徴
ステンレス鋼が鋳造に適している理由は何でしょうか?ステンレス鋼は、最低10.5%のクロムを含む鉄ベースの合金です。このクロムの含有量が、金属表面に受動的な保護層を形成し、その顕著な耐食性と錆を防ぐ能力の原因となっています。しかし、その利点はこれだけにとどまらない。
- 高い強度と耐久性:高い強度と耐久性を持つため、鋳造部品は大きな応力や摩耗に耐えることができ、驚くほど丈夫で長持ちする。
- 温度耐性:さらに、極寒の環境でも猛暑の環境でも構造的完全性と強度を維持し、優れた温度復元力を発揮する。
- 複雑な形状:ステンレス鋼鋳物は、細部や複雑な形状を実現することができ、設計者に大きな創造的自由を提供します。
- 衛生的な特性:滑らかで無孔の表面は、洗浄や滅菌が容易であり、食品加工や医療産業での用途には重要な特性である。
- 美的魅力:多くのステンレス鋼種は美観にも優れ、 建築や装飾に適している。
- 環境の持続可能性:ステンレススチールは100%リサイクルが可能で、環境的に持続可能な選択肢です。
このような固有の性質と鋳造プロセスの多用途性が相まって、ステンレス鋼は幅広い産業用途で高性能部品を製造するのに不可欠な材料となっている。
ステンレス鋼のインベストメント鋳造プロセス:ステップ・バイ・ステップ・ガイド
ロストワックス製法としても知られるステンレス鋼インベストメント鋳造は、複雑で寸法精度の高いステンレス鋼鋳造部品を作成するために使用される非常に精密な製造方法です。優れた表面仕上げ、厳しい公差、複雑な形状が要求される場合に適した方法です。溶けた鋼鉄がどのように高性能部品へと変化していくのか、段階を追って見ていきましょう。

1.金型設計と金型製作
このプロセスは、通常アルミニウムから機械加工されたマスターモールドの作成から始まる。この金型は、製造されるワックスパターンの完璧なネガとして機能する。この最初の金型の精度が最も重要であり、不完全な部分があれば、後続のすべての部品に再現されるからである。高度なコンピュータ支援設計(CAD)ソフトウェアは、最高の精度でこれらの金型を設計するために使用されます。
2.ワックスパターン作成
次に、溶けたワックスをマスターモールドに加圧注入し、ワックスパターンを作成します。このパターンは、最終的な鋳造ステンレス部品の正確で使い捨てのレプリカである。特に複雑なデザインの場合は、複数のワックスパターンを組み合わせて、より複雑な1つのパターンを形成することもある。これらのワックスパターンの品質と精度は、最終部品の精度を直接決定するため、非常に重要です。

3.ワックスアセンブリー(ツリービルディング)
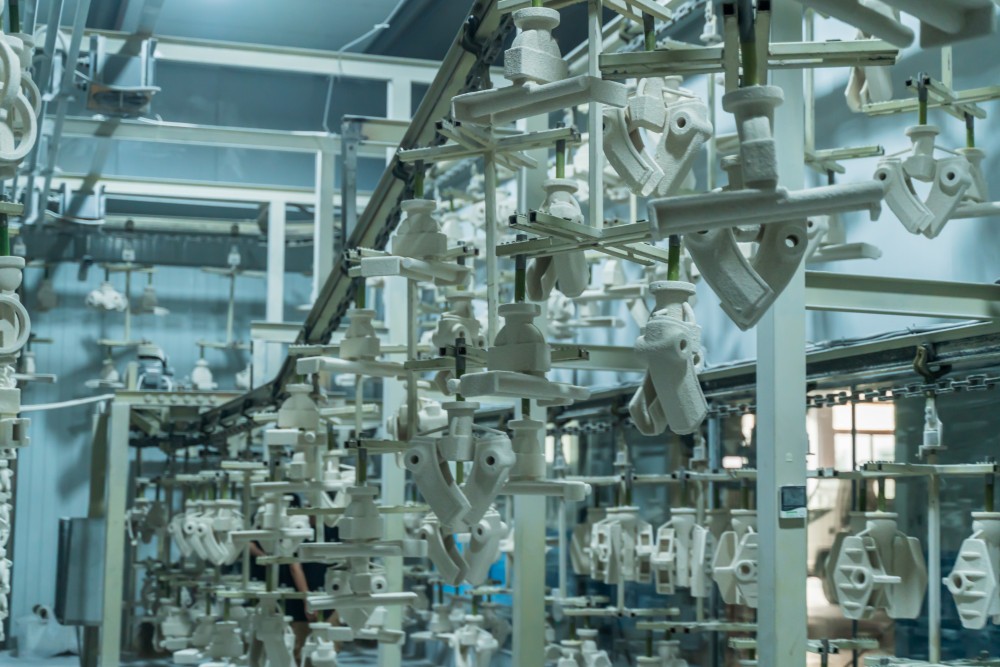
その後、個々のワックス・パターンが中央のワックス・スプルーに取り付けられ、「ツリー」のようなアセンブリが形成される。この構成により、複数のステンレス鋼部品を同時に鋳造することができ、プロセスの効率が大幅に向上する。この「ツリー」の設計は、鋳型の各部分への溶鋼のスムーズで完全な流れを確保するために非常に重要である。
4.セラミック・シェル・ビルディング(スラリーおよびスタッコ塗布)
ワックスの「木」は、セラミックスラリーに繰り返し浸され、より粗いセラミックの砂、つまりスタッコでコーティングされる。各層を乾燥させてから次の層を塗布することで、ワックスパターンの周囲に強固で堅牢なセラミック鋳型が徐々に形成されます。何層を重ねるかは、最終的なステンレス鋳造部品のサイズと重量に依存し、シェルが溶鋼の高温と高圧に耐えられるようにします。

5.脱蝋(ロストワックス製法)
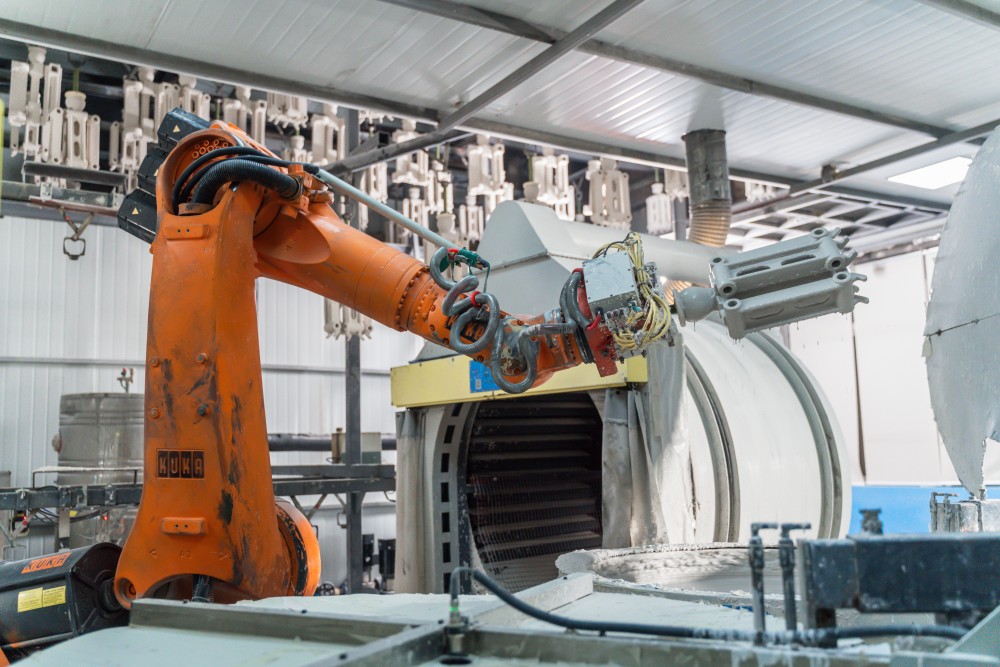
セラミック型が希望の厚さに達し、完全に乾燥したら、オートクレーブや炉で加熱する。型内のワックスが溶けて排出され、中空のセラミック・シェルが残ります。この「ロストワックス」工程は、最終的な鋳物の欠陥を防ぐために、ワックスをすべて取り除く必要があります。溶けたワックスは再生して再利用できることが多く、このプロセスの費用対効果を高めています。
6.シェルベーキング
脱脂後、セラミック鋳型は通常800℃~1100℃の超高温で焼成されます。この焼成工程には複数の目的があります。セラミック鋳型を強化し、残留不純物を燃焼させ、鋳造に備えて鋳型を予熱します。予熱は、溶鋼を投入する際の熱衝撃を防ぎ、金属が鋳型の細部まで確実に流れ込むようにするために不可欠です。
7.溶けたステンレスを注ぐ
これが鋳造工程の極めて重要な瞬間である。正確な温度 (合金によっては1500℃または2732°Fを超えることが多い) に加熱された溶融ステンレス鋼が、予熱されたセラミック鋳型に注意深く流し込まれる。この注湯は、酸化やガス孔の形成を防ぐた め、真空下または制御された雰囲気下で行われるこ とが多く、これにより最終的なステンレス鋼部品の完全 性が確保される。鋼の正確な温度と粘性は、完璧な鋳造を達成するために重要である。

8.冷却と凝固
金型への充填が完了すると、溶鋼は冷却・凝固を開始する。冷却速度は、最終部品の組織と機械的特性に直接影響するため、慎重に制御されます。適切な冷却は、均一な結晶粒組織を保証し、収縮や気孔などの欠陥を最小限に抑えます。
9.シェルノックアウトとスプルーカットオフ
金属が完全に凝固・冷却した後、振動ハンマーや高圧水噴射などの方法でセラミック型を破壊する。その後、個々のステンレス鋼部品が中央のスプルーから切り離される。
10.後処理と仕上げ
工程の最終段階では、ステンレス鋼鋳造部品を最終仕様にするための一連の仕上げ作業が行われます。これらの工程には以下が含まれる:
- フェッティング:残存するセラミック材料や余分な金属の除去
- 研磨:粗い部分を滑らかにする
- 熱処理:多くの場合、鋳造ステンレス部品は、その強度を高め、内部応力を緩和し、耐食性を向上させるために、焼きなましや焼き戻しなどの熱処理を受けます。
- 表面仕上げ: 光沢のある反射面の機械研磨から医療用途の電解研磨まで、幅広い表面仕上げが可能です。
- 機械加工:非常に厳しい公差や特定の特徴が必要な場合、部品は精密機械加工を受けることがあります。
- 検査インベストメント鋳造の全工程、特に最終段階で、部品は厳しい検査を受けます。
高品質の画像、詳細なフローチャート、短いビデオなどの視覚資料は、複雑なワックスパターンの作成から完成したステンレス鋼鋳造部品の最終検査まで、これらの各工程を説明する上で非常に貴重であり、製造工程に真に命を吹き込むことができます。
ステンレス鋳造の利点と用途
ステンレス鋼の鋳造、特にインベストメ ント鋳造法には、多くの産業で好まれてい る多くの利点があります。この方法は、卓越した材料特性を持つ複雑で高性能なステンレ ス鋼部品を作ることです。
ステンレス鋳造の核となる利点
高精度と複雑な形状
インベストメント鋳造法の主な利点のひとつは、高精度で複雑な形状の部品を製造できることです。この製法は、公差の厳しい複雑な設計を得意と しており、従来の機械加工法では製造が法外に難し かったり、コストが高くついたりするような複雑なステンレ ス鋼部品の製造を可能にする。また、この高い精度は、二次加工作業の必要性を最小限に抑え、時間とコストの大幅な節約につながる。
優れた表面仕上げ品質
さらに、ステンレス鋼インベストメント鋳造では、鋳型から直接、優れた表面仕上げの部品が得られます。これは、美観が重要視される用途や、衛生目的など特定の表面テクスチャーが要求される用途において、大きな利点となります。
強化された素材特性
このプロセスでは、材料特性の向上も可能です。特定の用途に必要な正確な特性を達成するために、幅広い鋳造合金を選択することができます。制御された冷却プロセスにより、金属の微細構造が最適化され、最終的なステンレス鋼部品が望ましい高強度、卓越した耐食性、極端な温度への耐性を持つことが保証されます。
中・大量生産における費用対効果
ステンレス鋼インベストメント鋳造の初期金型費 用は、他の製造方法よりも高くなる場合がありま すが、中量から大量生産の場合、非常に費用効 果の高いソリューションです。複数の部品を同時に鋳造でき、材料の無駄を最小限に抑え、機械加工の必要性を減らすことができるため、長期的には大幅なコスト削減につながります。
設計の自由度と部品の統合
また、インベストメント鋳造プロセスの柔軟性は、エンジニアに設計の自由度を提供します。複数のコンポーネントを単一の複雑な鋳物に統合することができます。この設計アプローチにより、組み立てが簡素化され、最終製品の強度と完全性が向上し、全体的な製造コストが削減されます。
ステンレス鋳鋼の幅広い用途
ステンレス鋳鋼部品は、その優れた特性により、要求の厳しい様々な産業用途に利用されています。その信頼性と性能により、多くの分野で選ばれています。
- 自動車産業自動車産業では、ステンレス鋼部品は、排気装置、ターボチャージャー部品、エンジン部品など、高温や腐食環境にさらされる部品に最適です。
- 鉄道産業への応用ステンレス鋼鋳物は、高い強度、耐久性、耐食性が要求される部品を製造する鉄道分野で極めて重要です。主な用途には、ブレーキシステム部品、台車部品、カップリングなどがあり、信頼性と安全性が最優先されます。過酷な環境条件と絶え間ない磨耗に耐えるこの材料は、鉄道車両の寿命と性能を確保するための理想的な選択肢です。
- 医療機器特定のステンレス鋼種は、衛生的で耐食性に優れ ているため、精密さと無菌性が最優先される外科用 器具、インプラント、その他の医療機器の製造に 不可欠である。
- 航空宇宙・防衛: 軽量かつ高強度部品が重要な航空宇宙・防衛分野では、極端な温度や腐食条件に耐えなければならないブラケット、バルブ、エンジン部品にステンレス鋳鋼部品が使用されている。
- 食品加工と飲料業界ステンレス鋼の洗浄が容易で非反応性という特性は、食品加工および飲料業界では不可欠である。鋳造ステンレス部品は、食品に直接触れるポンプ、バルブ、ミキサーに使用されます。
- 海洋およびオフショアエンジニアリング部品が海水の腐食作用にさらされる海洋およびオフショアエンジニアリング用途では、鋳造ステンレス鋼の優れた耐食性が不可欠です。ステンレス鋳鋼は、船舶用金具、プロペラ、海上プラットフォーム用部品に使用されています。
- 石油・ガス産業石油・ガス産業では、過酷な使用条件が要求されるため、頑丈な材料を使用する必要があります。ステンレス鋳鋼部品は、パイプラインや製油所のバルブ、ポンプ、継手に使用されています。
一般産業機械最後に、流体処理システムから発電設備に至るまで、ステンレス鋼鋳造部品は、耐久性と精度が最も重要視される一般産業機械でいたるところに見られます。
Dawang Metals:実世界でのソリューション
Dawang Metalsでは、ステンレス鋳造の専門知識を活かして、お客様のカスタムソリューションを創造しています。例えば、食品加工業界のお客様とのコラボレーションでは、卓越した表面仕上げの複雑なポンプインペラーを必要としました。当社の精密インベストメント鋳造プロセスにより、その期待に応えるだけでなく、それ以上のステンレス鋼部品が提供され、最適な性能と安全性が確保されました。
一般的なステンレス鋳鋼の等級と選択ガイド
ステンレス鋼の適切な等級を選択することは、鋳造プ ロジェクトにおいて非常に重要な決定事項です。膨大な種類の鋳造用合金があり、それぞれ特 定の用途や環境に合わせたユニークな特性を 備えています。これらの違いを理解すること は、鋳造ステンレス部品から最高の性能、耐久性、 価値を得るための鍵である。
ステンレス鋼は一般に、その微細構造に基づいて5つの主要グループに分類される:
1.オーステナイト系ステンレス鋼
最も広く使用されているステンレス鋼である。優れた耐食性、良好な成形性、非磁性で知られている。クロムとニッケルを含む。一般的な鋳造用鋼種には、CF3、CF8、CF3M、CF8Mなどがある。
- CF8(304ステンレス鋼に類似):18%のクロムと8%のニッケルを含み、幅広い環境で優れた耐食性を発揮するため、一般用途に適している。
- CF3(304Lステンレス鋼に類似):CF8と同等の低炭素鋼で、腐食の原因となる炭化物の析出を最小限に抑えるため、溶接部品に好まれる。
- CF8M(316ステンレス鋼に類似):モリブデンを含有し、耐食性、特に塩化物を多く含む環境での孔食や隙間腐食に対する耐食性を大幅に向上させる。海洋グレード "と呼ばれ、化学処理、海洋、製薬産業で広く使用されている。
- CF3M(316Lステンレス鋼に類似):CF8Mの低炭素バージョンで、溶接性がさらに向上し、粒界腐食に対する耐性が強化されています。
2.マルテンサイト系ステンレス鋼
これらの合金は高い強度と硬度で知られ、その特性は熱処理によってさらに向上させることができる。主にクロムを含むが、一般的にニッケルを含まない。CA15とCA6NMはこのグループの一般的な鋳造用合金です。
- CA15(410ステンレス鋼に類似):優れた強度と硬度を持つが、オーステナイト系に比べ耐食性は劣る。バルブ部品など、耐摩耗性が重視される用途によく使用される。
- CA6NM(410Cbに類似):改良マルテンサイト系ステンレス鋼で、溶接性と靭性の向上を誇り、ハイドロタービン部品によく使用される。
3.フェライト系ステンレス鋼
一般的にオーステナイト系鋼種ほどではないが、磁性を持ち、そこそこの耐食性を持つ。クロムを含み、ニッケルはほとんど、あるいは全く含まない。CB30とCC50がこのカテゴリーの一般的な鋳造用合金である。
- CB30 (446ステンレス鋼に類似):高温での耐酸化性に優れ、炉部品に使用される。
4.二相ステンレス鋼
これらの合金は、オーステナイト相とフェライト相の両方が混在したミクロ組織を特徴とし、両者の最良の特性を兼ね備えている。優れた耐食性、特に応力腐食割れ耐性と高 強度を持つ。2205に似たCD3MNは、この部類に属するステンレス鋼の代表的な種類である。
- CD3MN(2205二相鋼):高強度で、塩化物応力腐食割れや孔食に非常に強い。化学処理、石油・ガス、海洋産業用途に広く使用されている。
5.析出硬化(PH)ステンレス鋼
これらの鋼は、高強度、優れた耐食性、加工のしやすさという驚くべき組み合わせを提供する。その優れた強度は、特殊な熱処理工程を経て達成される。17-4PHに似たCB7Cu-1は、このグループの一般的な鋳造合金である。
- CB7Cu-1(17-4PHステンレス鋼):卓越した強度と硬度、優れた耐食性で有名。航空宇宙、医療、原子力産業用途に広く使用されています。

一般的なステンレス鋼鋳造グレードの比較表
グレード(ASTM) |
同等錬グレード |
タイプ |
主な特徴 |
| CF8 | 304 | オーステナイト系 | 耐食性に優れ、延性があり、非磁性。 |
| CF3 | 304L | オーステナイト系 | 低炭素、溶接性向上、耐食性良好。 |
| CF8M | 316 | オーステナイト系 | 耐食性強化(モリブデン)、塩化物に強い。 |
| CF3M | 316L | オーステナイト系 | 低炭素、溶接性の向上、優れた耐塩化物性。 |
| CA15 | 410 | マルテンサイト | 高強度、高硬度、適度な耐食性、熱処理可能。 |
| CA6NM | 410Cb | マルテンサイト | 溶接性と靭性が向上し、耐食性に優れる。 |
| CD3MN | 2205 | デュプレックス | 高強度、応力腐食割れと孔食に対する優れた耐性。 |
| CB7Cu-1 | 17-4PH | PH | 非常に高い強度と硬度、良好な耐食性、熱処理可能。 |
選択ガイド:正しいステンレス鋳鋼グレードの選び方
鋳造プロジェクトに最適なステンレス鋼の種類を選ぶには、いくつかの重要な要素を慎重に検討する必要があります:
- サービス環境:何よりもまず、サービス環境である。これは最も重要な要素です。部品はどのような環境にさらされるのか。酸、塩化物、極端な温度などに曝されるのか。要求の厳しい環境では、CF8M のようなオーステナイト系やCD3MN のような二相鋼が最適な鋳造合金となることが多い。
- 機械的特性:次に、必要な機械的特性を検討します。どの程度の強度、硬度、柔軟性が必要か。マルテンサイト鋼種とPH鋼種は一般的に強度が高く、オーステナイト鋼種は延性が高いことで知られています。
- 溶接性:溶接性も重要な検討事項である。ステンレス鋼部品が溶接される場 合、炭化物の析出などの問題を軽減するために、 CF3やCF3Mなどの低炭素鋼種が一般的に好まれ る。
- 熱処理要件:熱処理要件も考慮すべきである。鋼種に よっては、望ましい特性を得るために特定の熱処理が必 要になるものもある。これがプロジェク トのタイムラインと予算に見合うかどうかを 評価する。
- コストの考慮:コストへの配慮は常に重要な要素である。材料費そのものも重要ですが、要求される性能や、追加加工を含めた完成部品の全体的なコストとのバランスを常に考慮する必要があります。効率的な材料使用とプロセスの最適化は、費用管理の鍵です。
- 規制への準拠:医療や食品加工など、厳しい規制を満たすために特定のグレードのステンレス鋼を使用することが義務付けられている特定の業界では、規制遵守が非常に重要です。
- 鋳造特性:最後に、鋳造特性を検討する。特に複雑な形状の場合、選択したステンレ ス鋼の種類が鋳型内でどの程度流れ、凝固するかを考 える。
ステンレス鋳造の課題と解決策
ステンレス鋼の鋳造には多くの利点があるが、 製造工程には複雑な問題もある。ステンレ ス鋼特有の特性と鋳造特有の課題が相まって、特 定の問題が発生する可能性がある。これらの課題を十分に理解し、効果的な解決策を講じることが、高品質で欠陥のないステンレス鋼部品を製造する上で最も重要である。
ステンレス鋼鋳造における一般的な課題
高融点と合金特性
重要な課題のひとつは、ステンレス鋼の高融点と合金の特性である。これらの金属は一般的に、他の鋳造用合金に比べはるかに高い温度で溶融する。そのため、特殊な設備、極めて精密な温度制御、堅牢なセラミック鋳型材料が必要となる。さらに、合金内の特定の元素が高温で 反応し、酸化やスラグの形成につながり、鋳造さ れたステンレス部品の品質に悪影響を及ぼす可能 性がある。
収縮と歪み
収縮と歪みも一般的な問題である。すべての金属は冷えると収縮するが、ステンレ ス鋼、特に特定の鋼種は、大幅な収縮を示すこ とがある。その結果、内部に空洞ができたり、外 部に窪みができたりする。不均一な冷却は、特に複雑な形状のステンレ ス鋼部品の反りや歪みの原因にもなる。
ホット・テアリング(ホット・クラッキング)
熱間引裂き、または熱間割れは、凝固金属が完全に硬化する直前に、高温で応力下にあるときに、凝固金属に亀裂が発生する一般的な問題である。この欠陥を防ぐには、鋳型の設計や注湯温度などの要素が重要な役割を果たします。
表面欠陥
ガス気泡(閉じ込められたガスが原因)、介在物(小さな非金属粒子)、粗い表面などの表面欠陥も発生する可能性がある。これらの欠陥は、最終製品の強度、耐食性、美観を損なう可能性がある。
粒界腐食(鋭敏化)
粒界腐食は、鋭敏化とも呼ばれ、ステンレ ス鋼の種類によっては懸念される。この腐食は、耐食性に不可欠なクロ ムが局部的に減少した場合に発生する。
コスト管理
最後に、コスト管理は継続的な課題である。ステンレ ス鋼自体は、他の金属よりも高価な場合があります。加えて、インベストメント鋳造プロセスに必要な特殊な設備と精密な制御が、全体的なコストを押し上げる可能性があります。したがって、効果的なコスト管理には、効率的な材料利用とプロセスの最適化が欠かせません。

Dawang Metals'ステンレス鋳造の課題へのソリューション
Dawang Metalsでは、豊富な経験、高度な技術、厳しい品質チェックを駆使して、これらの課題に積極的に取り組み、優れたステンレス鋳造部品を提供しています:
高度な溶解と注湯のテクニック
当社では、精密な温度制御が可能な最新鋭の炉を使用し、高度な溶解・注湯技術を採用しています。溶鋼は多くの場合、酸化やガス吸収を最小限に抑えるため、真空下または制御された雰囲気下で注湯され、清潔で堅牢なステンレス鋼部品の製造を保証します。
洗練されたシミュレーション・ソフトウェア
当社のエンジニアは、高度なシミュレーション・ソフトウェアを活用して、セラミック鋳型内での溶鋼の流動と凝固を予測し、最適化します。この積極的なアプローチにより、気孔や歪みなどの欠陥を防ぐために設計や工程を調整することができます。
最適化されたゲーティングとライザー設計
当社では、溶鋼を金型に供給するゲートシステム(溝)とライザー(リザーバー)を綿密に設計しています。この入念な設計により、凝固中の重要な部分への適切な供給が保証され、収縮や熱間引裂きを効果的に防止します。
厳格な工程管理
当社のインベストメント鋳造工程では、ワックスパターンの作成からセラミック鋳型の注入・焼成に至るまで、すべての段階で厳格な工程管理が維持されています。これには、最適な材料特性を達成するために、使用するステンレス鋼の種類、温度、冷却速度を正確に制御することも含まれます。
特殊な熱処理
当社では、鋭敏化を排除し、ステンレス鋼部品の耐食性と強度を向上させるために、特殊な熱処理を実施しています。特定の鋳造合金の場合、望ましい強度レベルを達成するために、時効処理が適用されます。
包括的な品質保証
当社の品質へのこだわりは、包括的な品質保証手段によって維持されています。すべての鋳造ステンレス部品は、目視検査、寸法測定、X線分析のような高度な非破壊検査(NDT)法を含む徹底的な検査を受け、最高水準の遵守を保証します。
専門家による冶金コンサルティング
当社の経験豊富な冶金学者チームは、材料の選択、鋳造性の設計、問題解決に関する専門的なコンサルティングを提供します。これにより、お客様のプロジェクトが最も効果的かつ効率的な製造プロセスから利益を得ることができます。
Dawang Metalsは、最先端技術と深い冶金学の専門知識を組み合わせることで、ステンレス鋳鋼特有の課題を確実に克服し、幅広い産業用途の厳しい要件を常に満たすステンレス鋼部品を製造しています。
ステンレス鋼鋳物の公差と表面仕上げ
正確な寸法と優れた表面外観を実現することは、ステンレ ス鋳造部品の機能性と美観にとって最も重要です。ステンレス鋼インベストメント鋳造は、非常に厳しい公差と優れた仕上げを達成することができ、これは大きな利点です。どのようなことが期待できるかを探ってみましょう。
ステンレス鋼インベストメント鋳造の寸法公差
インベストメント鋳造は、最終サイズに非常に近い部品を製造することで有名であり、これにより大規模な後加工の必要性を最小限に抑えることができます。正確な公差は、部品のサイズ、複雑さ、使用される特定のステンレス鋼合金、鋳造所の能力によって影響を受けます。しかし、以下に一般的なガイドラインを示す:
| 特徴 | 標準公差範囲(25mm/1インチあたり) |
| リニア寸法 | ±0.13mm~±0.25mm(±0.005インチ~±0.010インチ) |
| 角度公差 | ±0.5~±1.0度 |
| 平坦性 | 呼び寸法の0.5mm~1mm |
| 丸み | 直径25mmあたり±0.2mm(±0.008インチ |
| 穴径 | 小さな穴(25 mm未満)の場合、±0.13 mm(±0.005 in) |
| 壁厚 | 最小値は通常1.5mm~3mm(0.06インチ~0.12インチ) |
これらは一般的なガイドラインであることを忘れてはならない。重要な寸法については、具体的な可能性やステンレス鋼部品の設計を最適化する方法について、鋳造サプライヤーに相談することを常にお勧めします。
ステンレス鋼鋳物の表面仕上げ
インベストメント鋳造プロセスの最も重要な利点のひとつは、鋳型から直接、優れた表面仕上げのステンレス鋼鋳造部品を製造できることであり、多くの場合、大規模な二次加工の必要性を減らすことができます。しかし、鋳造ステンレス部品の外観、耐食性、 性能をさらに高めるために、さまざまな仕上げ 処理を施すことができる:
- 鋳造時の仕上げ:これは、セラミック型から直接取り出した自然な表面の外観で、通常は非常に滑らかです。
- 機械研磨:この工程は、光沢のある反射面を作り出し、美観上の理由や、食品加工機器など衛生面が重要な場合に望ましい。
- 電解研磨:非常に滑らかで光沢のある表面をもたらす電気化学的処理で、耐食性を大幅に高め、部品を無菌状態にする。医療部品や食品加工部品によく用いられる。
- 研磨ブラスト(サンドブラスト/ビーズブラスト):この技法では、研磨粒子を使用して均一なマット仕上げまたはサテン仕上げを行います。この技法の主な目的は美観で、表面を効果的に洗浄し、小さな欠陥を隠します。
- 酸洗と不動態化:表面を清浄化し、保護不動態層を強化する化学処理で、耐食性を大幅に向上させる。
- メカニカル・ブラッシング:均一なブラッシング仕上げの外観で、装飾用途によく用いられる。
- ショットピーニング:単なる仕上げ処理ではなく、機械的な表面処理。表面に小さな球状の媒体を衝突させ、圧縮残留応力を発生させます。これにより、部品は著しく強靭になり、疲労、応力腐食割れ、摩耗に対する耐性が高まります。表面の質感も変化させますが、その主な目的は機械的特性を高めることです。
- パウダーコーティング:これは、保護層とカラフルな層を追加し、耐腐食性を強化し、カスタマイズされた美しさを提供します。
- クロムめっき:薄いクロムの層は、硬く、耐久性があり、魅力的な仕上げを提供するために適用されます。
適切な仕上げの選択は、ステンレス部品の使用目的、求められる美観、機能的要件によって異なります。Dawang Metalsは、鋳造ステンレス部品がお客様の正確なニーズを満たすよう、包括的な仕上げサービスを提供しています。

ステンレス鋳造メーカーの選び方
ステンレス鋼鋳造のニーズに適したメーカーを選択することは、ステンレス鋼部品の品質、コスト、納期に直接影響する極めて重要な決定です。信頼できるパートナーは、部品を製造するだけでなく、最適な性能を達成するための貴重なエンジニアリングアドバイスも提供してくれます。ここでは、そのポイントをご紹介します:
メーカーを選ぶ際の主な考慮事項
経験と専門知識
特に特定の業界において、ステンレス鋼鋳造に深い知識と豊富な経験を持つメーカーを探しましょう。経験とは、素材、製造工程の複雑さ、課題に効果的に対処する能力を理解していることを意味します。過去に手がけたプロジェクトや、操業歴について問い合わせてください。
技術力と設備
設備を評価する。高温の溶鋼を扱える最新の鋳造設備を利用しているか。インベストメント鋳造において、金型設計や工程最適化のための高度なソフトウェアを採用しているか。熱処理、機械加工、表面仕上げの社内サービスを提供しているか。これらのサービスをひとつ屋根の下に集約することで、優れた品質管理が可能になり、ステンレス鋼部品の納期が短縮されることがよくあります。
品質認証と管理システム
ステンレス鋳造部品は品質が最重要である。ISO 9001などの関連認証を取得している かどうかを確認する。鋳造合金の試験から最終製品の検査(内部欠陥のX線検査など)に至るまで、各段階での品質管理手順についても問い合わせてください。これにより、ステンレス鋼部品が最高水準に準拠していることが保証されます。
エンジニアリングおよび設計サポート
卓越したメーカーは、単なる生産にとどまりません。鋳造性の向上、性能の強化、コスト効率の改善を目的とした設計の改良を支援し、強力なエンジニアリング・サポートを提供する必要があります。これには、適切な種類のステンレス鋼の選択、ワックスパターンとセラミック鋳型の設計の最適化に関する指導も含まれます。
カスタマーサービスとコミュニケーション
効果的なコミュニケーションがパートナーシップ成功の鍵。彼らは迅速に対応してくれるか?透明性があるか?定期的に最新情報を提供し、プロセスを明確に説明してくれるか?強力なコミュニケーションを実践しているメーカーは、プロジェクトを大幅に効率化することができます。
リードタイムと生産能力
金型製作や生産にかかる一般的なリードタイムを把握する。品質や納期に妥協することなく、試作品から大量注文まで、必要な量のステンレス鋼部品に対応できるか。
ケーススタディと評判
サクセスストーリー、顧客の声、業界の評判を確認してください。肯定的なフィードバックと強力なポートフォリオは、信頼できる高品質のメーカーの強力な指標です。
Dawang Metals: ステンレス鋳造の信頼できるパートナー
Dawang Metalsは、高品質のステンレス鋳造ソリューションのリーディングプロバイダーであることを誇りとしています。私たちの卓越性への揺るぎないコミットメントは、業務のあらゆる側面に表れています:
- 豊富な経験:当社は、自動車、医療、航空宇宙、一般製造業など、さまざまな産業用途の複雑なステンレス鋼部品を長年にわたり提供してきました。
- 高度な技術:当社の施設は、誘導溶解炉や高度な熱処理能力などの最先端技術を備えており、製造工程全体を通じて精度と効率を保証します。
- 厳格な品質保証:当社は厳格な品質管理基準を遵守し、ISO 9001認証を取得しています。当社の包括的な検査プロセスは、すべての鋳造ステンレス部品が最高の品質と性能仕様を満たすことを保証します。
- 専門技術サポート:経験豊富なエンジニアと冶金学者からなる当社のチームは、最初のコンセプトから最終的な生産まで、お客様と密接に協力します。製造可能な設計に関する貴重な洞察を提供し、材料選定を支援することで、ステンレス鋼部品の最適な結果を保証します。
- 顧客中心のアプローチ明確なコミュニケーションと迅速なサービスを最優先し、最初から最後までお客様にスムーズでシームレスな体験をお約束します。
- 競争力のあるリードタイムと生産能力:最適化された生産工程により、少量生産の試作品から大量生産のステンレス部品まで、競争力のあるリードタイムを提供することができます。
- Dawang Metalsとのパートナーシップは、お客様のニーズを正確に満たすだけでなく、お客様の期待を上回る優れたステンレス鋳造部品をお届けすることに専念するメーカーを選ぶことを意味します。お客様のプロジェクトについてご相談ください!
よくある質問(FAQ)
ここでは、ステンレス鋳造とインベストメント鋳造プロセスに関するよくある質問をご紹介します:
Q1: ステンレス部品のインベストメント鋳造の主な利点は何ですか?
A1: ステンレス鋼部品のインベストメント鋳造の主な利点は、非常に複雑な形状を、卓越した寸法精度と優れた表面仕上げで製造できることである。これにより、機械加工後の大掛かりな作業の必要性が大幅に削減されることがよくあります。さらに、幅広いステンレス合金の使用が可能で、特定の用途に最適な材料特性を確保することができます。
Q2: ステンレス・インベストメント鋳造のコストは、他の製造方法と比べてどうですか?
A2: インベストメント鋳造の初期金型費用は、いくつかの代替製造方法よりも高くなることがありますが、中量から大量生産では非常に費用対効果が高くなります。これは、材料の無駄が減り、二次加工が最小限に抑えられ、複数の部品を同時に鋳造できるなどの要因によるものです。その結果、複雑な設計の場合、部品あたりの総コストは低くなることが多い。
Q3: ステンレス鋼インベストメント鋳物の一般的な公差は?
A3: ステンレス鋼インベストメント鋳物の一般的な直線公差は、1インチ当たり約±0.13 mm~±0.25 mm (±0.005 in ~ ±0.010 in)である。しかし、精密機械加工のような後続の作業によって、さらに厳しい公差を達成することができます。プロジェクトの具体的な能力と達成可能な公差については、常に鋳造メーカーに直接相談することをお勧めします。
Q4: すべてのステンレス合金をインベストメント鋳造に使用できますか?
A4: オーステナイト系、マルテンサイト系、フェ ライト系、二相鋼、析出硬化系など、大半のステンレ ス鋼合金はインベストメント鋳造に適してい る。適切な合金の選択は、要求される機械的特性、 耐食性、特定の使用環境によって決定される。
Q5: ステンレス鋳鋼部品の品質はどのように保証されていますか?
A5: ステンレス鋼鋳造部品の品質保証は、厳格な工程管理、包括的な材料試験、高度な非破壊検査(NDT)手法の組み合わせによって達成されます。これには、溶融金属の化学分析、最終部品の精密な寸法検査、内部または表面の欠陥を検出するX線検査や磁粉探傷検査などの技術が含まれます。
結論
ステンレス鋼の鋳造、特にインベストメ ント鋳造は、現代製造業の礎石である。様々な産業で不可欠な高性能部品の製造を可能にします。卓越した精度で複雑な形状を作成する固有の能力から、優れた強度と耐食性を提供する合金の幅広い選択まで、ステンレス鋼鋳鋼は、汎用性と信頼性の高いソリューションを提供します。
この包括的なガイドを通して、インベストメント鋳造の基本原理から詳細なステップ・バイ・ステップのプロセス、適切なグレードの重要な選択、一般的な製造上の課題を克服するための戦略的方法まで、その全行程を探りました。この技術は、単に金属を溶かして流し込む以上のものであり、最も厳しい品質基準を満たす部品を一貫して提供する、綿密に制御された製造プロセスであることを強調しました。
次世代航空宇宙部品の設計を任されたエンジニア、医療機器の耐久性部品を調達する調達スペシャリスト、または大規模な産業用アプリケーションを監督するプロジェクトマネージャーなど、ステンレス鋼鋳造のニュアンスを深く理解することは不可欠です。材料、製法、製造パートナーの賢明な選択が、プロジェクトの成功の決め手となります。
Dawang Metalsは、ステンレス鋳造の可能性の限界を押し広げることに専念しています。当社の専門知識、最先端技術、品質への揺るぎないコミットメントにより、お客様のプロジェクトが求める高性能、高信頼性、コスト効果の高いステンレス鋳造部品をお届けすることができます。当社の知識と能力を活用して、お客様の設計を現実のものにしてください。
次のステンレス鋳造プロジェクトに着手する準備はできていますか?今すぐDawang Metalsにご相談またはお見積もりをご依頼ください。卓越した製造における信頼できるパートナーとしてお任せください鉄道産業アプリケーション:ステンレス鋳鋼は、高い強度、耐久性、耐腐食性が要求される部品を製造する鉄道分野で非常に重要です。主な用途には、ブレーキシステム部品、台車部品、カップリングなどがあり、信頼性と安全性が最優先されます。過酷な環境条件と絶え間ない磨耗に耐えるこの材料は、鉄道車両の寿命と性能を確保するための理想的な選択肢です。
