

大王精铸是全球生产最精密、无缺陷金属铸件的铸造厂之一。毫无疑问,铸造缺陷的成因与解决方案,是我们每一铸造工序中最为重视的课题。我们采用最新的金属铸造技术来杜绝一切铸造缺陷。此外,在此情况下,我们依靠高质量的制造工艺来克服金属铸造中的缺陷。最重要的是,大王精铸的金属铸件也确保了产品的效能。
金属铸造缺陷是大王精铸重点考虑的问题之一。因此,我们撰写本文向您介绍任何金属铸造过程中可能出现的铸造缺陷。此外,本文还将描述九种最常见的工业铸造缺陷、其原因及补救措施。
铸造缺陷简介
顾名思义,铸造缺陷是指不同铸造工艺产生的铸件缺陷。铸造缺陷会导致铸件形状不良、强度低、功能差。这些缺陷无法保持目标产品的机械和物理性能,因此是不受欢迎的。
如果不知道如何控制缺陷,金属铸造中的缺陷是意料之中的。在前面的文章中,我们已经知道铸造是一个多任务的复杂过程。因此,铸件的整体质量取决于铸造过程的各个技术层面。此外,铸造质量还取决于操作人员的技术、操作设备和能力。
金属铸造中的缺陷类型
在铸件制造过程中,铸造缺陷主要有六种类型,而导致铸造缺陷出现的原因有很多。对每种铸造缺陷进行解释可能会使本文变得冗长而枯燥。因此,我们首先将向您介绍铸造缺陷的类别及其各自的类型。随后,我们将解释铸造厂最常见的九种铸造缺陷的原因和解决方案。
如果您有兴趣了解铸造厂每个问题的详细解释,请点击此处。 "铸造缺陷的类型以及如何防止产品出现这些缺陷" 是我们为客户提供的最佳指南之一。您可以点击所附链接访问该页面。
1. 铸造结构缺陷
这些铸造缺陷是由于铸造过程中的形状变化造成的。 不匹配或偏移、闪光、鳍片、毛刺、翘曲、 等,是此类铸造缺陷中最常见的类型。
2. 浇注缺陷
顾名思义,这些铸造缺陷是在将熔融金属倒入模具时发生的。 冷关或圈速误动作 类似于冷门和冷门。 夹渣 也是这一类别中最常见的类型之一。
3. 冶金缺陷
铸造冶金是指金属的金属特性。铸造冶金缺陷是指铸造故障中金属的物理性能。例如,常见的两种冶金铸造缺陷是 热裂缝或撕裂和硬或热的运动.
4. 模具材料缺陷
这些缺陷常见于 砂型铸造方法。 顾名思义,由于模具材料造成的铸造缺陷通常称为模具材料铸造缺陷。在这种情况下,砂是砂型铸造中使用的主要模具材料。 切口、水洗、流出、融合、膨胀、滴落、鼠尾、静脉、扣环和金属穿透等现象常见的模具材料铸造缺陷。
5. 收缩缺陷
缩孔是金属凝固过程中常见的原因。因此,在缩孔阶段发现的铸造缺陷通常被称为缩孔铸造缺陷。 开放式收缩缺陷和封闭式收缩缺陷 是两种最常见的缩孔铸造缺陷。
6. 气体孔隙缺陷
气孔缺陷通常是由于熔融金属中的残留气体造成的。这些气体可能是氧气、氮气或氢气。 针孔、地下喷孔和露天孔洞 是铸件制造中常见的气孔铸造缺陷。
9 个最常见的工业铸造问题
我们已经提到过铸件中可能存在的缺陷。本节将介绍铸造厂最常见的九种铸件缺陷。我们还将详细说明造成这些缺陷的可能原因以及解决方法。
喷水孔
这是气孔缺陷的一种。气孔是熔融金属内部的微小气泡,而喷孔或水泡是熔融金属内部的大气泡。铸造完成后,这些气泡会变成气孔缺陷。铸件上可能会出现两种类型的气孔:气孔和砂眼。
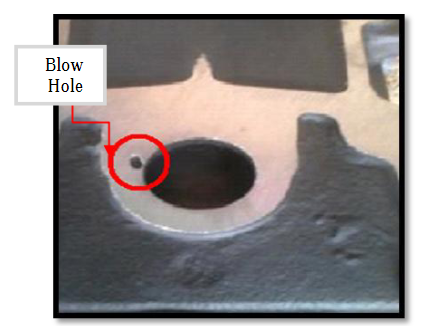
原因 气孔的形成通常是由于寒冷地带的湿度过高。此外,渗透性低、通风口不足和混砂不当也可能导致砂眼缺陷。
解决方案 在这一过程中,必须确保使用干冷和涂层,以及目标金属的最佳温度。在砂型铸造过程中,必须避免使用精炼砂粒。
收缩
收缩缺陷通常是由于在熔融金属凝固过程中形成闭合回路而形成空洞。如前所述,收缩可分为两种类型:开放式和封闭式。

原因 产生收缩缺陷的主要原因可能是冷却器的位置不当。此外,湿砂、高金属压力和厚度的突然变化也可能造成收缩缺陷。
解决方案 在浇注过程之前,必须使用二氧化碳气体对模具进行至少 60 秒钟的干燥,使其变得非常坚硬。操作员必须确保冷却器处于正确位置。
撕裂或裂缝
热裂或裂纹是由于金属凝固过程中的温度湍流造成的。这些缺陷看起来就像边缘上的碎屑和断裂的锯齿线。

原因 造成热裂的主要原因是金属凝固过程前的模具扰动、砂粒不合适、冒口位置错误、夯实密度过高、硫或磷含量过高等。
解决方案 操作人员必须确保结晶器冷却适当且充分。如果结晶器中硫或磷含量过高,脱氧或混合锰、硅或镁有助于降低这些含量。
管道层压铸造缺陷
层压缺陷在金属铸管中很常见,尤其是钢管。这种缺陷表现为与铸管分离的层压层。

原因 劣质材料是造成层压缺陷的主要原因。材料与模管之间的摩擦力低也可能造成层压缺陷。此外,管道凝固过程中转速过低或过高也是常见的层压缺陷原因。
解决方案 在管道凝固过程中,浇铸操作人员必须确保适当的转速和摩擦力。不过,也应考虑使用高质量的铸管材料。
肿块
结块是离心铸造工艺中常见的铸造缺陷。这种缺陷表现为铸件外表面的水泡。

原因 结块通常出现在模具和熔融金属之间有空气锁住的情况下。模具和液态金属之间的滞留空气会产生这些块状物。
解决方案 适当的旋转速度和预热可以解决结块缺陷。此外,对金属管模具进行更多的模具涂层也能解决结块问题。
含沙量
在制作模具部分时,砂的撕裂会产生砂夹杂物。这种缺陷可能存在不同的位置,从而导致局部缺陷。

原因 模具不均匀密实、混砂、金属液浇注不当和模具破损是夹砂的主要原因。此外,直接向型芯倾斜的金属液流可能会造成侵蚀,从而导致夹砂。
解决方案 正确的浇注比例和时间、适当的浇注高度、有序的型芯、频繁的模箱清理可以解决所有夹砂问题。此外,为了均匀压实,还需要对砂子进行适当的夯实。
闪光灯
飞边是每个铸件都会出现的现象。铸件表面多出的部分被称为飞边。

原因 熔融金属泄漏可能会形成飞边。然而,浇注金属液时的高压、不良的型式设计、型式内部的空腔和不适当的夹紧也可能造成铸造飞边。此外,底部和顶部部件之间的公差过大也可能导致铸造飞边。
解决方案 操作员必须填满所有型腔,确保无泄漏。此外,预先规划的模板和模具尺寸、适当的模具装配和正确的型芯设置也能解决这一问题。
不匹配
错位缺陷是最常见的结构铸造缺陷之一。顾名思义,错配缺陷是由于模具零件放错位置造成的。

原因 模具装配不当会导致不匹配缺陷。除了样板设计错误外,芯件重量不足也是造成不匹配的常见原因。
解决方案 浇铸工具中适当的浇口系统几乎可以解决脱位问题。此外,操作员还可以在铸件上施加重物,以确保不会发生错位。
Misrun
这种铸造缺陷是浇注液态金属过程中最常见的问题之一。金属液流动性低会造成误流。

原因 这种浇注缺陷的主要原因是表面积过大,空腔光滑不完整。除了浇注温度低和浇注液体延迟外,背压也可能造成误流。
解决方案 适当的浇注温度和压力、干净的模盒和适当的浇口系统可以解决这个问题。
表面缺陷
在典型的金属铸造厂中,最后一种最常见的铸造缺陷是表面缺陷。这种铸造缺陷表现为一系列小沟槽。

原因 氧化物的形成、液态金属上流动的外来杂质、高熔渣和低温是造成表面缺陷的最常见原因。
解决方案 首先,操作员应在浇注前预热液态金属以保持温度恒定。他还应检查装料过程中是否有熔渣形成。
总结
铸件缺陷是一种影响铸件机械性能的意外情况。由于金属铸造是一个复杂的过程,过程中的每一步都涉及到最终铸件的质量。因此,由于操作不当,铸造缺陷的类型也各不相同。不过不用担心,有很多方法可以避免铸件缺陷。
缺陷是我们铸造厂所采用的任何金属加工中最关键的因素。在模具制造过程中,我们会进行大量检验,始终倾向于采用预先规划好的设计以及合适的技术规格。因此,大王精铸产品无缺陷。
